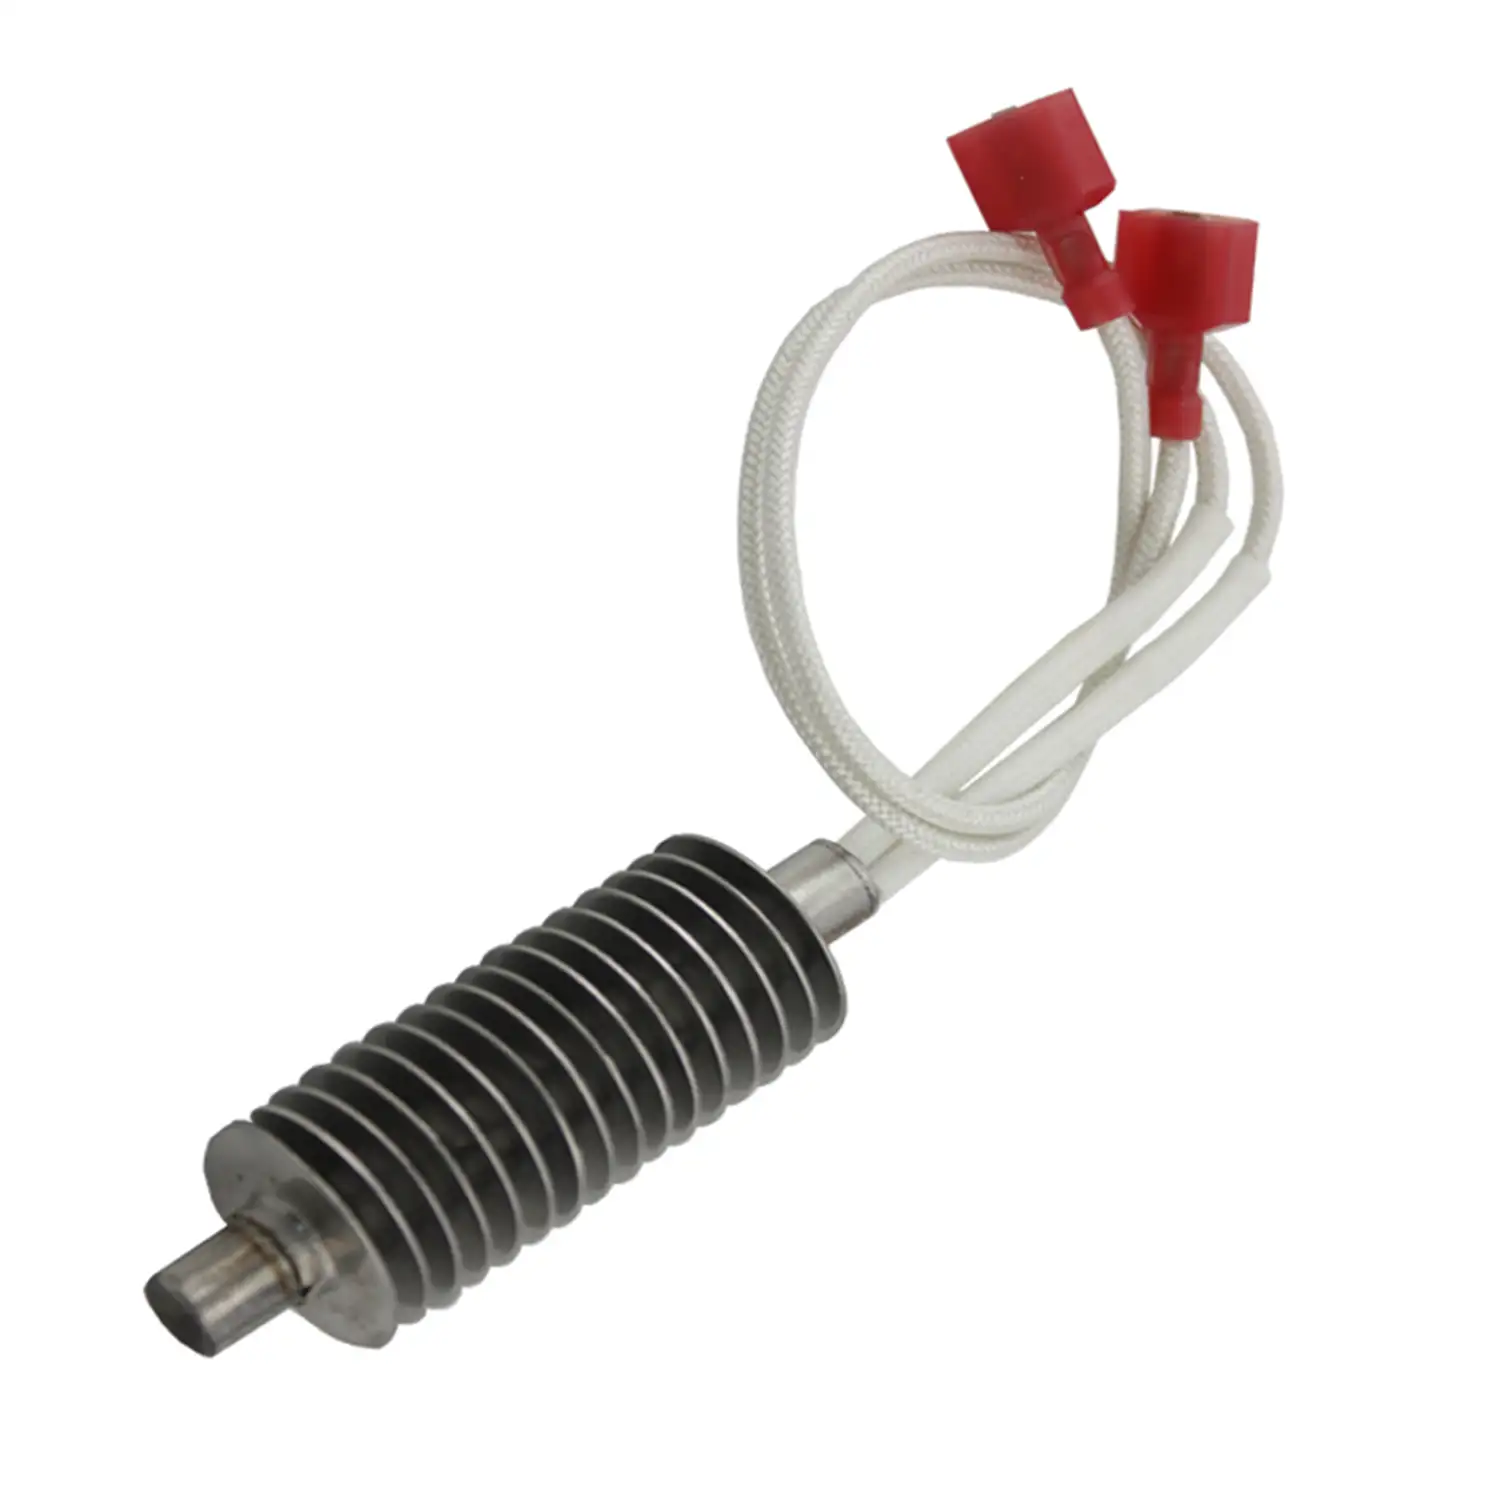
您的注塑生产线又停机了. 这 筒式加热器 歧管失败——本季度第三次更换. 你检查是否合适: 0.005″ 清除. 您检查瓦特密度: 85 W/in² 位于静止气穴中. 你检查一下电压: 在 240V 电压下运行 220V 加热器. 六周前向您出售替换品的目录供应商都没有标记这些内容.
筒式加热器故障很少是随机的. 在大多数工业环境中, 他们追溯到四个可预防的原因之一,以及供应商在发货之前没有提出正确的问题. 本指南详细分析了每个故障因素,并解释了正确的规格和定制制造如何将加热器的使用寿命从数月延长至数年.
1. 为什么筒式加热器会出现故障: 这 4 根本原因
筒式加热器在极端条件下运行: 高功率密度封装在小孔径中, 每个班次经常在环境温度和 800°F+ 之间循环多次. 当他们早早失败时, 原因几乎总是属于这四类之一:
- 孔配合松动. 间隙大于0.002″ 加热器护套和孔壁之间形成绝缘气穴. 热量无法有效传递. 护套过热. 电阻线圈烧坏.
- 功率密度过高. 跑步 80+ 导电不良介质中的 W/in² 使内部线圈温度超过电阻丝的氧化阈值.
- 电压不匹配. 额定电压为 220V、电压为 240V 的加热器 19% 比设计的功率更大——远远超过高密度墨盒的安全裕度.
- 护套材料不适合环境. 304 不锈钢在弱酸性工艺环境中数月内就会腐蚀. Incoloy合金会持续存在.
这些都是可以预防的 前 生产——如果制造商提出正确的问题. 让我们来看看如何解决每个因素. (更全面地了解加热元件的基本原理, 请参阅我们的指南 电加热元件的三种主要类型.)
2. 因素 1: 配合公差——为什么是 0.002″ 间隙会毁掉您的筒式加热器
筒式加热器通过与孔壁直接接触传递热量. 当 0.500″ 直径加热器落入0.505″ 钻孔, 0.005″ 空气间隙起到隔热作用——空气的导热系数约为钢的 1/1,000. 加热器护套必须运行得更热才能将相同的功率推过该间隙, 且内阻线圈工作温度远高于其额定温度.
高密度筒式加热器的行业标准是孔间隙 0.002″ 或更少. 这需要:
- 精确铰孔,其全长直径一致
- 加热器按照严格的外径公差制造 (通常为±0.002″ 适用于直径小于 0.500″)
- 无毛刺, 得分, 或孔内逐渐变细,导致接触不均匀
如果您的应用需要非标准直径,例如 0.437″ 或 11.5 毫米——尺寸范围有限的目录供应商会向您出售最接近的库存尺寸,并让您接受差距. 定制筒式加热器制造商可以根据您的精确孔径尺寸进行生产, 包括欧洲设备的公制直径, 确保0.002″ 从第一天开始就适合.
3. 因素 2: 瓦特密度——使热量输出与您的介质相匹配
瓦特密度(每平方英寸护套表面积的瓦特数)是筒式加热器中最常被错误指定的参数. 加热器的额定值为 60 W/in² 在紧密安装的钢孔中可能是绝对安全的. 同一加热器运行温度为 40 松配合的铝孔中的 W/in² 可能会在几周内失效.
决定安全瓦特密度的关键变量:
- 内孔材质. 钢比铝导热更好. 铜比两者都好.
- 工作温度. 随着环境温度升高, 安全瓦特密度下降. 在 400°F 下工作的加热器可能在 700°F 时失效.
- 合身品质. 紧0.001″ 适合允许 15-20% 比松散的 0.004 更高的瓦特密度″ 合身.
- 工作周期. 连续操作对元件的影响比循环开/关更困难.
据行业数据显示 筒式加热器故障分析, 应用条件下的功率密度过高是过早失效的第二个最常见原因,仅次于孔配合不良. 具有工程深度的制造商将为您的特定介质和工作温度计算正确的功率密度, 而不是在没有审查的情况下运送您订购的任何瓦数.
4. 因素 3: 护套材质—304 SS, 316L, 或因科洛伊合金?
筒式加热器护套通常为不锈钢, 但并非所有不锈钢都是平等的. 材料的选择决定了耐腐蚀性, 最高工作温度, 和整体寿命:
- 304 不锈钢. 适合清洁, 干燥环境温度高达 1,200°F. 成本效益高,但易受氯化物和弱酸的影响.
- 316L 不锈钢. 添加钼以提高耐腐蚀性. 食品加工所需, 医疗设备, 以及含有清洁化学品或温和工艺酸的环境.
- 铬镍铁合金 800. 镍铁铬合金额定温度为 1,600°F. 对于高温应用和腐蚀性化学环境至关重要. 成本更高,但持续时间明显更长.
如果筒式加热器的护套材料不适合操作环境,则最快会导致故障. 如果您的工艺涉及微量化学物质暴露, 清洁剂, 或湿度升高, 从 304 316L 或 Incoloy 是 6 个月加热器和 5 年加热器之间的区别. (看看我们的比较 管式加热器与筒式加热器的效率 了解有关护套选择如何影响不同类型元件性能的更多信息。)
5. 因素 4: 电压匹配和防潮保护
悄然毁掉筒式加热器的另外两个因素:
电压不匹配. 专为 220V 单相供电而设计的筒式加热器 19% 240V 时电流更大——远远超出设计范围. 瓦数随电压比的平方增加: (240/220)² = 1.19× 额定功率. 这会使线圈过热并烧毁元件. 始终确认负载连接点处的电源电压, 不在面板上.
湿气侵入. 存储在潮湿环境中或安装在进行冲洗循环的设备中的筒式加热器会将水分吸收到氧化镁绝缘层中. 通电时, 水分闪蒸成蒸汽, 产生内部压力,使绝缘体破裂并立即导致介电故障. 解决方案包括密封引线出口, 端子处的硅胶灌封, 并在全功率运行前预热存储元件.
6. 当现成的筒式加热器不够用时
筒式加热器目录有其用途: 标准直径, 标准长度, 标准引线配置. 但工业应用很少与目录规格完全一致. 你可能需要:
- 0.437″ 没有标准目录的直径
- 分布式瓦数区——尖端处的高热量, 沿着身体向下
- 用于闭环温度控制的内部热电偶
- 90° 弯曲引线出口可清除工具中的障碍物
- 欧洲制造设备的公制直径
这就是定制筒式加热器制造的优势所在. 一家支持OEM和ODM生产的制造商 40+ 多年的经验不仅会接受您的图纸,还会在切割金属之前审查您的应用并提出改进建议. 生产前工程审查发现了配合公差问题, 瓦特密度不匹配, 或护套材料问题 前 加热器已建成.
7. 如何指定定制筒式加热器
索取定制筒式加热器的报价时, 准备好这些细节可确保规格准确并避免来回:
- 直径和长度. 精确的孔内径和深度——用孔规测量, 不是卡尺
- 功率和电压. 连接点所需的热量输出和可用电源电压
- 工作温度. 护套将承受的温度, 不仅仅是过程设定值
- 内孔材质. 钢, 铝, 铜, 或其他——影响传热率
- 环境. 任何化学物质接触, 水分, 冲洗, 或振动
- 引线配置. 直的, 弯曲, 装甲的, 或使用连接器
- 图纸或样品. 如果更换出现故障的加热器, 发送旧的进行逆向工程
对于厌倦了在中班更换故障加热器的设施经理, 投资正确指定的、可持续使用 3-5 年的定制筒式加热器,与重复购买目录加热器(每次都会烧坏)相比,总拥有成本更低。 6 月. 有关评估加热元件供应商的更多信息, 阅读我们的指南 选择工业加热元件制造商.
如果您正在处理反复出现的筒式加热器故障或需要注塑成型的定制配置, 模具加热, 或 OEM 设备, 我们设计和制造加热解决方案已超过 40 年. 将您的孔径尺寸发送给我们, 申请详情, 或失败的加热器样品 - 我们将提供适合的工程建议.